



Как выбрать концевую фрезу
Концевая фреза снимает металл боковой и торцевой частью, поэтому подбирают её по четырём признакам: обрабатываемый материал, характер операции, требуемая жёсткость и посадка в шпиндель. Порядок обычно такой: сначала материал детали (сталь, нержавеющая сталь, чугун, алюминий, закалённые сплавы), затем число зубьев, затем диаметр и длина рабочей части, затем покрытие.
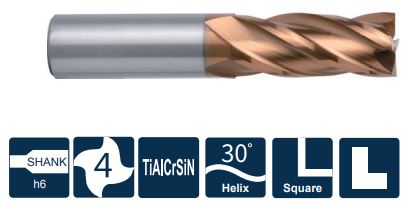
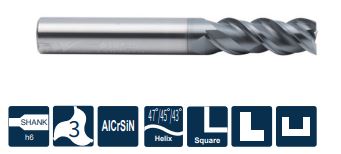
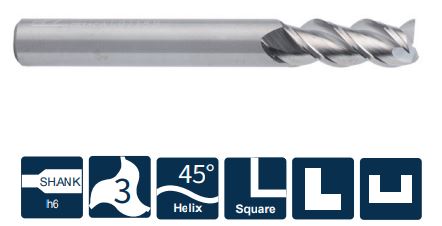
Число зубьев определяет, куда уходит стружка. Две-три канавки дают большой объём для эвакуации — это выбор для алюминия и мягких сплавов, где стружка обильная. Четыре зуба — универсальный вариант для стали. Шесть и более используют для чистовых проходов и твёрдых материалов, где снимается малый припуск.
Длина рабочей части должна быть минимально достаточной: чем короче вылет, тем меньше вибрация и точнее размер. Длинные фрезы берут только когда без них не подобраться к поверхности.
Что есть в наличии
Серии концевых фрез в каталоге: сколько позиций, сколько на складе в Екатеринбурге и цена от (с НДС). Таблица пересчитывается каждое утро, название серии ведёт к её фрезам.
| Серия | Позиций | В наличии | Зубьев | Диаметр, мм | Материал (ISO) | Цена от, ₽ |
|---|---|---|---|---|---|---|
| UP210 | 223 | 119 | 2, 3, 4, 6 | 1–25 | P, M, K | 1 299 |
| SH260 | 163 | 56 | 2, 4, 6 | 0,6–20 | P, H | 2 221 |
| SHM200 | 141 | 15 | 2 | 0,1–6 | P, K, H | 2 560 |
| SPM200 | 140 | 31 | 2 | 0,1–6 | P, M, N, S | 2 560 |
| UA100 | 80 | 60 | 2, 3 | 1–20 | N | 1 373 |
| SG200 | 76 | 14 | 2, 3, 4 | 0,4–12 | N | 5 423 |
| US200 | 57 | 31 | 2, 4 | 0,5–22 | M, S | 1 445 |
| SH160 | 56 | 8 | 2, 4, 6 | 0,5–20 | P, H | 1 565 |
| SS600 | 56 | 13 | 4, 5 | 1–25 | P, M, K, S | 1 304 |
| SH360 | 55 | 11 | 2, 4, 6 | 1–20 | P, H | 2 147 |
| US260 | 48 | 11 | 2, 4 | 0,5–20 | M, S | 1 444 |
| UP300 | 42 | 9 | 4 | 1–20 | P, M, K, H | 1 159 |
| SA160 | 31 | 9 | 3, 4 | 4–20 | N | 1 770 |
| SP210 | 29 | 14 | 3, 4 | 2–20 | P, M, K | 1 786 |
| ST210 | 17 | 2 | 4 | 1–20 | P, M, S | 2 442 |
| SA300-SF | 15 | 1 | 4 | 6–20 | N | 5 208 |
| ST300 | 14 | 7 | 4 | 2–20 | P, M, S | 2 310 |
| SA100 | 10 | 5 | 3 | 3–20 | N | 2 544 |
| SA300 | 8 | 3 | 3 | 6–20 | N | 4 049 |
| UPN210 | 6 | 2 | 4 | 6–20 | P, M, K, S | 3 956 |
| UPR210 | 6 | 5 | 4 | 6–20 | P, M, K | 4 942 |
| UPR300 | 6 | 5 | 3, 4 | 6–20 | P, M, K, S | 5 850 |
Твердосплавная или быстрорежущая
Монолитные твердосплавные фрезы держат в три-четыре раза большую скорость резания и дольше сохраняют размер, но требуют жёсткого станка и не прощают биения. На изношенном оборудовании и при неустойчивом закреплении детали разница в стойкости съедается сколами кромки.
Частые вопросы
Сколько зубьев выбрать для алюминия?
Два или три. Алюминий даёт объёмную вязкую стружку, и ей нужно место в канавке — на четырёхзубой фрезе она забивается и налипает на кромку.
Чем отличается фреза с радиусом на торце?
Радиусная (с угловым радиусом) прочнее на входе в металл и меньше скалывается, поэтому её берут для черновых проходов и обработки закалённых материалов. Фреза с острым углом даёт прямой уступ без скругления.
Что даёт покрытие?
Покрытие снижает трение и температуру на кромке. Для стали применяют покрытия на основе титана, для алюминия чаще берут фрезы без покрытия или с полированной канавкой, чтобы металл не налипал.
Можно ли фрезеровать в полный диаметр?
Твердосплавной фрезой в полный паз снимают глубину не больше половины диаметра, иначе стружке некуда уходить. Для глубоких пазов делают несколько проходов или используют фрезу со сменными пластинами.
Смотрите также: фрезы со сменными пластинами · пластины APMT · APKT · все фрезы.
